De fleste skuffende fleksible emballasjeprosjekter mislykkes ikke fordi utstyret er dårlig. De mislykkes fordi maskinene ble valgt før noen definerte filmene, poseformatene og kvalitetsmålene anlegget skulle kjøre hver dag. En linje som ser imponerende ut i en brosjyre kan fortsatt generere tungt skrap når den møter en tynn metallisert film eller et biologisk nedbrytbart underlag som oppfører seg annerledes under spenning.
Innkjøpsteam sammenligner ofte maskiner etter overskriftshastighet og innkjøpspris. Erfarne anleggsledere ser på et annet sett med tall: hvor mye brukbar film som forlater linjen per skift, hvor lang tid et fargeskifte tar, og hvor mange operatører som trengs for å holde prosessen stabil. Områdene nedenfor er ofte sett når kjøpere vurderer forslag fra flere leverandører.
millimeter, typisk banebreddeområde
meter per minutt, typisk løpehastighet
timer, typisk fargeskiftetid
En linje som er vurdert for høy hastighet er bare verdifull hvis den kan holde registrering, strekk og beleggvekt med den hastigheten på filmen du faktisk kjører.
Før du leser resten av denne veiledningen, hjelper det å definere hva du kjøper. A fleksibel pakkemaskin er ikke ett stykke utstyr, men et sett med prosesseringsenheter som forbereder, dekorerer, limer og konverterer tynne fleksible vev til ferdige poser eller ruller. Å forstå hvordan disse enhetene kobles til er det første skrittet mot en fornuftig kjøpsbeslutning.
En hel linje beveger et nett av film gjennom en sekvens av stasjoner. Hver stasjon endrer en egenskap ved materialet, og hver overlevering mellom stasjoner er et punkt hvor avfall kan skapes. Diagrammet nedenfor viser en felles integrert layout for trykte og laminerte poser.
Spenningskontroll går gjennom hver stasjon. Av- og tilbakespolingsseksjoner holder banen under kontrollert trekk, mens danseruller og lastceller holder spenningen innenfor et smalt bånd. Mange kvalitetsproblemer som dukker opp senere, som rynker, feilregistrering og kantkrølling, begynner med spenningsdrift i starten av prosessen.
Linjer kan bygges som frittstående enheter eller som integrerte systemer. Frittstående enheter gir et anlegg fleksibiliteten til å kjøpe trinnvis, men hver overføring mellom maskiner gir håndteringstid, involvering av operatøren og en sjanse for filmskader. Integrerte linjer koster mer på forhånd og krever mer nøye gulvplanlegging, men de leverer vanligvis mer konsistent utgang når de er riktig innstilt.
Den typiske rollen til hver hovedstasjon kan oppsummeres som følger.
Hver maskintype løser forskjellige produksjonsproblemer. Underavsnittene nedenfor forklarer hovedkategoriene og kontrollene som betyr mest når man sammenligner leverandørtilbud.
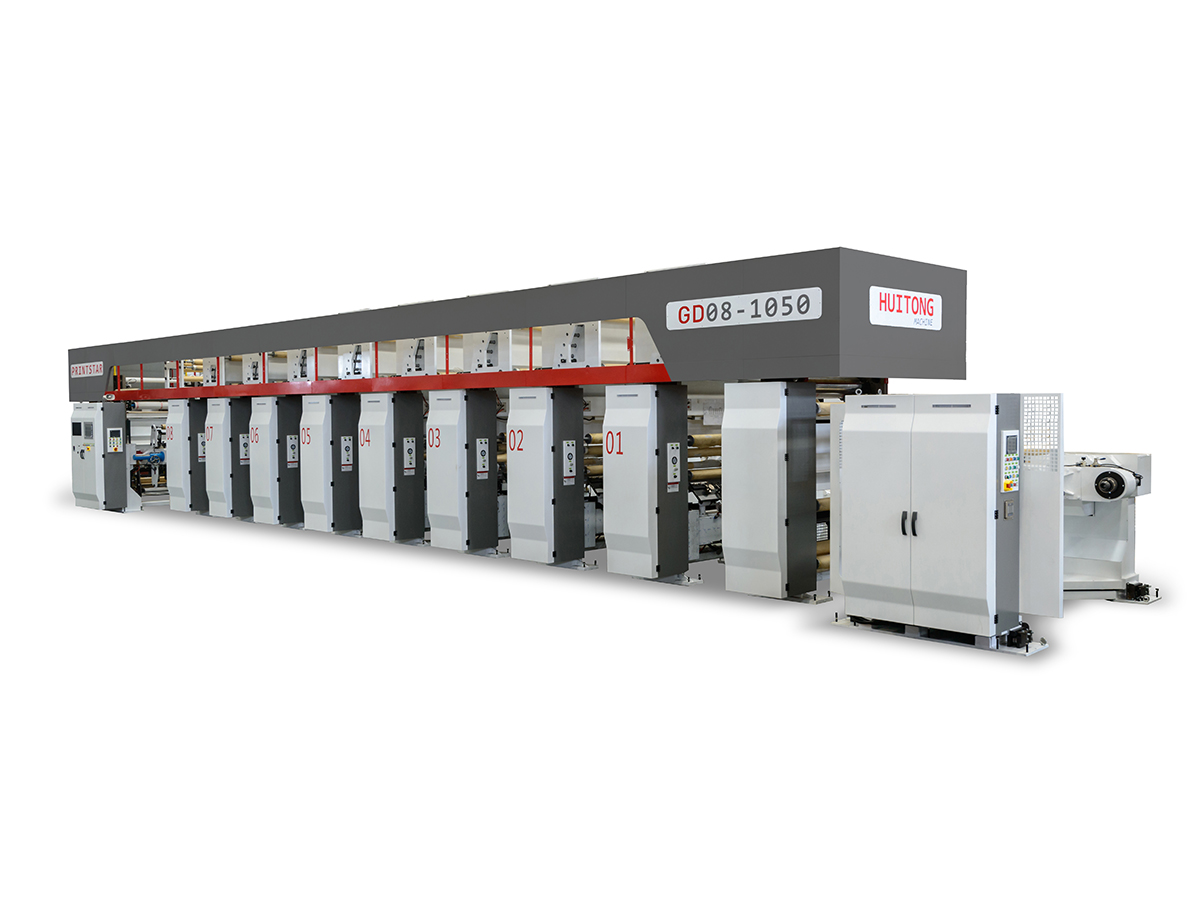
A rotasjonstrykkmaskin overfører blekk fra graverte celler på en sylinder til filmoverflaten. Dybden og volumet til hver celle styrer hvor mye blekk som avsettes, noe som tillater fin tonegradering og tette solide farger. For lange serier av emballasje med fotografiske bilder, forblir denne metoden et standardvalg fordi sylindrene kan gjenbrukes på tvers av mange jobber med samme gjentagelseslengde.
Hovedfordelene er stabil fargegjengivelse over store volumer, god ytelse på et bredt spekter av underlag og høye linjehastigheter når sylindrene er gravert og blekksystemet er balansert. Avveiningen er kostnadene for sylinderforberedelse, noe som gjør svært korte kjøringer mindre økonomiske med mindre designet gjenbrukes over tid.
A belegningsmaskin påfører et tynt funksjonelt lag på filmoverflaten. Typiske belegg inkluderer varmeforseglingslag, antiripelag, antistatiske lag og barrierebelegg som forbedrer motstanden mot oksygen eller fuktighet. Beleggingshoder som dyptrykk, reversert rulle- og spalteformsystemer leverer hvert sitt nivå av presisjon og passer til et annet viskositetsområde.
Beleggvekt er variabelen som fortjener mest oppmerksomhet. For lite belegg reduserer barriere- eller forseglingsstyrke, mens for mye øker materialkostnadene, bremser tørkingen og kan forårsake blokkering når ruller lagres. Spør leverandørene hvordan systemet deres måler og kontrollerer beleggets vekt under produksjon, ikke bare under oppstartsforsøk.
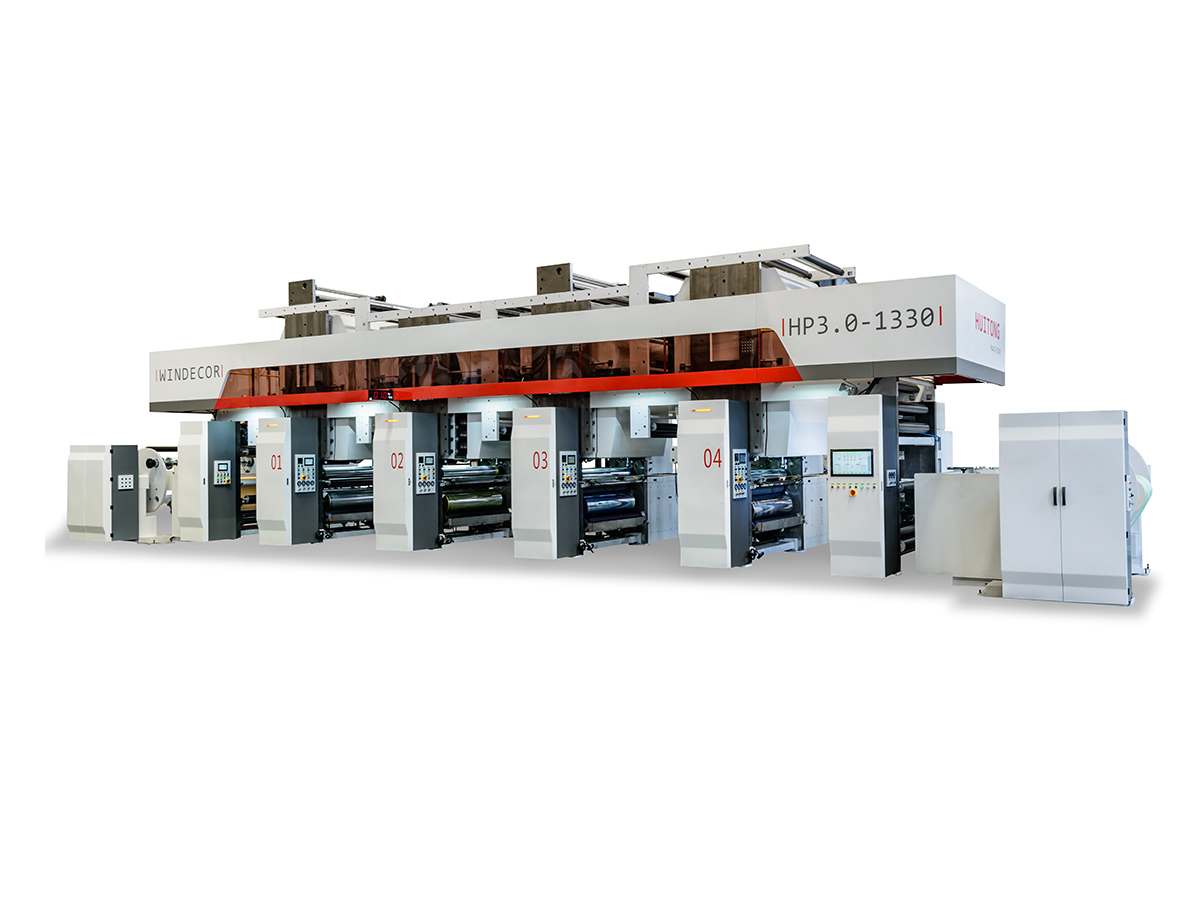
En lamineringsmaskin binder to eller flere filmer sammen med et klebelag. Tradisjonell tørrlaminering bruker løsemiddelbaserte lim som fordamper i en tørketunnel før laminatet spoles tilbake. Løsemiddelfri laminering påfører et to-komponent lim uten løsemiddelbærer, noe som reduserer utslipp og eliminerer gjenværende løsemiddel som kan forårsake luktproblemer i sensitiv matemballasje.
For emballasje for mat og spedbarnsernæring foretrekkes løsemiddelfrie systemer i økende grad fordi de reduserer gjenværende løsningsmiddelrisiko og reduserer energien som trengs for tørking. Tørre systemer fungerer fortsatt godt for mange ikke-matprodukter og drar nytte av en moden forsyningskjede for lim. Det bedre valget avhenger av produktet, de regulatoriske kravene i markedet og limalternativene som er tilgjengelige for anlegget ditt.
Når utskrift og laminering er fullført, spaltes hovedrullen i de breddene som kreves ved nedstrøms poseforming. Spaltekvaliteten påvirker kantens retthet, og kantdefekter kan forplante seg til poseforseglinger senere. Tilbakespoling bygger deretter stabile ruller med jevn spenning, noe som betyr mye for posemaskiner som kjører med høy hastighet.
Posefremstillingsmaskiner danner tresidige forseglingsposer, stående poser, glidelåsposer og poser. Planter som kun selger rullefilm kan hoppe over dette stadiet helt. Anlegg som produserer ferdige poser, bør matche forseglings- og kuttekapasiteten til posemaskinen til spalteutgangen slik at ingen av enhetene blir en flaskehals.
| Machine | Hovedfunksjon | Hva skal verifiseres |
|---|---|---|
| Rotasjonstrykk | Bruker dekorativ og informasjonsgrafikk | Fargestasjoner, sylinderstørrelser, tørkekapasitet |
| Frakking | Legger til funksjonelle overflatelag | Frakking weight control, head type, viscosity range |
| Laminering | Fester filmer for barriere og styrke | Limsystem, nipptrykkkontroll, herdetid |
| Spalteting and rewinding | Gir ferdige rullebredder | Kantkvalitet, strekkkontroll, skjøtehåndtering |
| Pose making | Skjemaer og forsegler ferdige poser | Forseglingstype, skjærenøyaktighet, hastighet etter posestørrelse |
Utvelgelse blir lettere når kriteriene er rangert etter deres effekt på reell produksjon. Listen nedenfor beveger seg fra de mest avgjørende faktorene til støttende, og den fungerer godt som skåringsramme når flere leverandører er involvert.
En praktisk skåringsmetode er å tildele hvert kriterium en vekt som gjenspeiler prioriteringene dine, og deretter rangere hver leverandør fra én til fem basert på dine egne prøveresultater. Leverandører som ikke vil kjøre filmen din på utstyret sitt før kjøp bør få en lavere konfidensvurdering, fordi risikoen for sene overraskelser faller på anlegget ditt.
Filmen bestemmer ofte mer av prosessinnstillingene enn de fleste kjøpere forventer. Maskinens kapasitet bør verifiseres på det eksakte underlaget, inkludert tykkelse, overflatebehandling og eventuelle trykte eller belagte lag som allerede er påført før maskinen ser banen.
| Filmtype | Håndtere utfordring | Utstyrshensyn |
|---|---|---|
| BOPP | God dimensjonsstabilitet, men blekkvedheft avhenger av overflatebehandling | Korona- eller flammebehandling og testing av blekkheft |
| PET | Høy stivhet og sterk varmebestandighet | Høyere tørketemperaturområde og fast spenningskontroll |
| CPP | Lavt smeltepunkt og tendens til å rynke under varme | Skånsom tørkeprofil og godt utformede kjølevalser |
| PE | Myk og elastisk, følsom for spenningsendringer | Lavspenningssoner og still inn nyptrykket nøye |
| Aluminiumsfolie laminat | Nålehull og sprø kanter under skjæring | Nøyaktige spalteblader og kontrollert nipptrykk |
| PLA og komposterbar film | Varmefølsomhet og dimensjonsendring | Lavere tørketemperaturer og justert beleggskjemi |
| Papir-plast kompositt | Fuktighetsopptak og ujevn kaliper | Sterkere spenningsstyring og lengre tørkesoner |
Biologisk nedbrytbare og komposterbare filmer fortjener spesiell oppmerksomhet. De har ofte lavere varmetoleranse og ulik overflateenergi, så blekk- og limytelsen kan endre seg selv når utskriftsinnstillingene ser riktige ut på papir. Be om prøvekjøring på den spesifikke filmkvaliteten og registrer resultatene før du forplikter deg til en maskinkonfigurasjon.
Hvert sluttmarked stiller forskjellige krav til linjen. Den samme maskintypen kan konfigureres veldig forskjellig avhengig av hva posen skal beskytte og hvordan den skal selges.
Snackemballasje krever sterke barriereegenskaper og høy utskriftstetthet. Typiske konfigurasjoner bruker en flerfarget dyptrykkstasjon etterfulgt av løsemiddelfri laminering for å holde lavt gjenværende løsemiddel. Tetningsintegritet er en annen prioritet, fordi produktets friskhet avhenger av å holde oksygen og fuktighet ute gjennom hele holdbarheten.
Prøvepakker og engangsposer trenger fin grafikk og hyppige designendringer. Kortere opplag gjør sylinderkostnaden vanskeligere å rettferdiggjøre, så mange anlegg kombinerer fleksible utskriftsmetoder med en familie av gjenbrukbare design. Lamineringsstrukturer er vanligvis lettere, og linjen bør skifte raskt mellom pakningsstørrelser.
Peel-åpne poser og medisinske pakker krever streng kvalitetskontroll og sporbare batch-oppføringer. Utstyr skal støtte dokumenterte prosessinnstillinger, og lamineringsstrukturen må valideres for tetningsstyrke og avskallingsadferd. Renromskompatibilitet og støvkontroll rundt spaltestasjonen er ofte en del av spesifikasjonen.
Gjødsel, frø og agrokjemikalier står overfor røff håndtering og utendørs eksponering. Tyngre laminater og robust forsegling betyr mer enn fin grafikk, så anlegg i denne sektoren har en tendens til å prioritere mekanisk styrke, pålitelig spalte- og forseglingsutstyr som tåler grove materialer.
Etterspørselen etter komposterbare og resirkulerbare strukturer øker jevnt. Monomaterialdesign forenkler resirkulering, men kan kreve forskjellige lim eller varmeforseglingslag. Maskinkonfigurasjon bør følge den valgte strukturen i stedet for å tvinge strukturen til å passe til en maskin som ble kjøpt tidligere.
Anleggsoppsett er en av de mest undervurderte delene av prosjektplanlegging. En enkelt integrert linje trenger plass til selve maskinene, av- og tilbakespolingsklaring, oppbevaring av blekk og lim, et eksosanlegg der det er aktuelt, og sikker operatørbevegelse rundt hver stasjon.
| Konfigurasjon | Typisk gulvareal | Typisk ledetid | Typisk mannskap per skift |
|---|---|---|---|
| Kompakt halvautomatisk linje | 60 til 120 kvadratmeter | 3 til 5 måneder | 3 til 4 personer |
| Midtskala integrert linje | 150 til 300 kvadratmeter | 5 til 8 måneder | 5 til 7 personer |
| Stor sammenhengende linje | 350 til 600 kvadratmeter | 8 til 12 måneder | 8 til 12 personer |
Ledetiden dekker ingeniørbekreftelse, fabrikasjon, fabrikkaksepttesting, frakt og installasjon. Anlegg som forsinker prøvetestingen mister ofte uker under idriftsettelse når filmrelaterte problemer oppstår. Budsjetter tidlig for verktøy, trykkluft, kjølt vann der det brukes, og strømoppgraderinger, siden disse elementene ofte mangler i de første estimatene.
Konsekvent vedlikehold beskytter utskriftskvaliteten og holder lavt skrot. Rutinene nedenfor fungerer som en baseline for de fleste linjer og bør foredles etter de tre første månedene av drift, når reelle slitasjemønstre blir synlige.
Når en linje vil stå inaktiv i flere dager, tøm og rengjør blekk- og limsirkulasjonssystemer for å forhindre uttørking og blokkeringer. Dekk til sylindre og ruller for å holde støv ute, og oppbevar ubrukte filmruller på et tørt område med stabil temperatur. Fuktighetssvingninger kan forårsake filmkrøller og teleskopering i lagrede ruller, som deretter viser seg som problemer med spalting eller posedannende problemer.
De fleste defekter kan spores tilbake til et lite antall sannsynlige årsaker. Å jobbe fra symptomet mot årsaken forkorter feilsøkingen og forhindrer de gjentatte justeringene som sløser film under en løpetur.
| Defekt | Sannsynlig årsak | Første sjekk |
|---|---|---|
| Fargedrift over en rull | Viskositetsendring eller sylinderslitasje | Blekkviskositetslogg og sylindertilstand |
| Laminering bubbles or tunneling | Lavt nipptrykk eller forurenset filmoverflate | Nypinnstillinger og overflaterenhet |
| Rynker på varmefølsom film | For høy tørketemperatur eller ujevn spenning | Ovnstemperaturprofil og spenningssoner |
| Svak tetningsstyrke | Frakking weight too low or sealant contamination | Frakking weight measurements and seal tests |
| Kantrivning etter slitsing | Sløve blad eller spenningsspiker i nettet | Bladets tilstand og spenningslogg |
| Blokkering i lagrede ruller | Gjenværende løsemiddel eller overdreven beleggvarme | Test av gjenværende løsemiddel og lagringsforhold |
Før en defektlogg som registrerer symptom, filmbatch, maskininnstillinger og korrigerende tiltak. Etter flere måneder blir mønstre tydeligere, og stokken blir et av de mest verdifulle verktøyene for å forbedre utbyttet.
Bruk sjekklisten nedenfor før du signerer en kjøpsavtale. Hvert element beskytter anlegget mot en kostbar overraskelse etter installasjon, når endringer er mest kostbare.
En velvalgt fleksibel pakkemaskin handler mindre om å finne det raskeste eller billigste alternativet og mer om å matche kapasiteten til arbeidet ditt anlegg vil gjøre hver dag. Begynn med filmene, poseformatene og kvalitetsmålene, og test deretter disse kravene mot ekte prøver. Sammenlign leverandører på de samme kriteriene, og la dokumenterte prøveresultater veie mer enn brosjyrepåstander. Planter som følger denne sekvensen når vanligvis stabil produksjon raskere og bruker mindre tid på å fikse problemer som kunne ha blitt oppdaget før kjøp.
Rotogravure bruker graverte sylindre og gir generelt finere tonale detaljer og svært konsistente farger over lange løp. Flexografisk trykk bruker forhøyede plater, noe som ofte reduserer kostnadene for kortere opplag og enklere design. Det bedre valget avhenger av bildets kompleksitet, forventet kjørelengde og hvor ofte design vil endres.
Løsemiddelfri laminering er vanligvis foretrukket for matemballasje fordi det reduserer gjenværende løsemiddel og reduserer utslipp. Tørrlaminering forblir levedyktig når limsystemet er validert for produktet, tørkeprosessen er godt kontrollert og lokale forskrifter er oppfylt. Test begge tilnærmingene med din faktiske struktur før du bestemmer deg.
Noen linjer kan, men det avhenger av filmkvaliteten og av maskinens varme-, spennings- og tørkekontroller. Biologisk nedbrytbare filmer trenger ofte lavere tørketemperaturer og skånsommere strekkprofiler. Spør leverandøren om prøveresultater på det spesifikke materialet i stedet for på en generell prøve.
For en integrert linje tar installasjon og igangkjøring vanligvis fire til åtte uker etter at utstyret kommer, avhengig av forsyningsberedskap og antall stasjoner. Fabrikkgodkjenningstesting før forsendelse kan forkorte arbeidet på stedet betraktelig. Beregn ekstra tid hvis det må bygges nye elektriske service- eller eksosanlegg.
Å kjøpe separat er fornuftig når anlegget allerede har utskrifts- og lamineringskapasitet og trenger ett spesifikt funksjonslag. En komplett linje er mer effektiv når fabrikken starter fra bunnen av eller ønsker et enkelt integrert kontrollsystem. Sammenlign totale håndteringskostnader og fremtidige utvidelsesplaner før du bestemmer deg.
Operatører trenger vanligvis flere uker med overvåket arbeid for å mestre oppsett, limblanding, spenningsjustering og grunnleggende feilsøking. Vedlikeholdsteknikere trenger dypere opplæring i drivsystemer, sensorer og kontrollprogramvare. Be om en opplæringsplan i kontrakten med definerte timer og vurderingstrinn.

Kontakt oss
Anbefalte produkter
Slår hender sammen med Huitong
Tilpass din fleksible pakkeutstyrsløsning
Spør nå
Produkter
kontakt oss

Tlf.: +86-0510-86328508
+86-0510-86324508
Mobb: +86-13914908980
E-post: [email protected]
Legge Til: nr. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu-provinsen, Kina