Tenk på et fleksibelt pakkeanlegg som kjøper sin første høyhastighetspresse på styrken av et enkelt tall: den maksimale hastigheten som er trykt i brosjyren. Maskinen yter imponerende på papiret, men i løpet av et år innser teamet at de fleste av bestillingene er korte løp på noen få tusen meter. Pressen bruker mer tid på å vente på sylinderskift, blekkjusteringer og tørkeforsøk enn den bruker på å kjøre på full hastighet. Maskinen var ikke problemet. Spørsmålet kjøperen stilte var.
Denne veiledningen tar et annet utgangspunkt. I stedet for å rangere utstyr etter maksimal hastighet, forklarer det hvordan tre nivåer av høyhastighets gravyr presser er forskjellige på områdene som former daglig produksjon: effektiv kjørehastighet, registernøyaktighet, spenningskontroll, automatisering og totale eierkostnader. Målet er å hjelpe deg med å matche en presse til ordreboken din, ikke å krone en eneste vinner.
Hastighet er utgangspunktet for en presseavgjørelse, ikke konklusjonen. Den riktige maskinen er den hvis egenskaper samsvarer med arbeidet du faktisk selger.
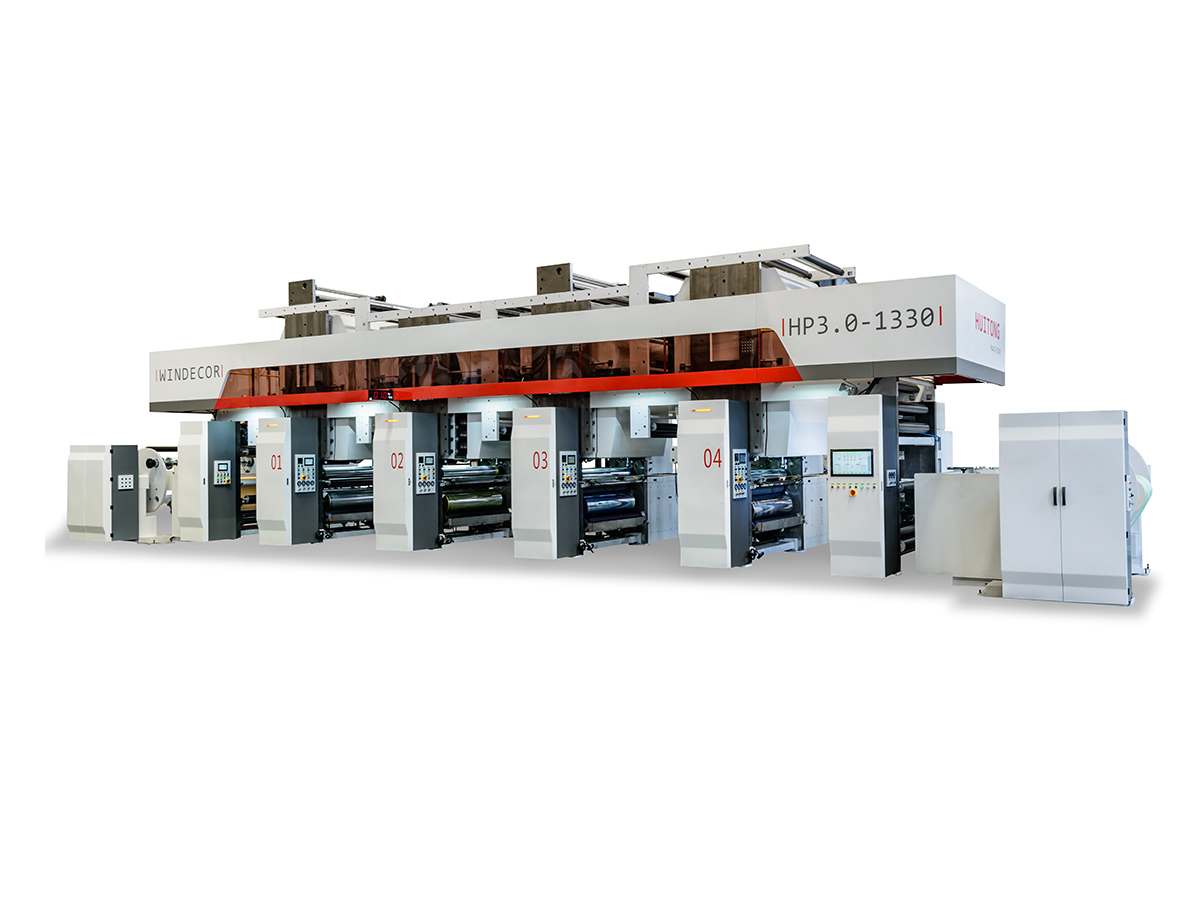
Hvert nivå reflekterer en annen produksjonslogikk. Topplaget er bygget for maksimal gjennomstrømning på lange opplag og krevende utskriftsjobber. Midtlaget retter seg mot den største andelen kommersielt arbeid, hvor hastighet, stabilitet og pris må balanseres. Inngangsnivået fokuserer på økonomi, tilgjengelig drift og lavere servicekostnader for butikker som vokser inn i dyptrykk eller håndterer varierte kortbestillinger.
| Dimensjon | Topplag | Midtlag | Inngangsnivå |
|---|---|---|---|
| Rangert toppfart | 450 m/min | 350 m/min | 260 m/min |
| Typisk ordrestørrelse | Store opplag med høyt volum | Middels til store opplag | Små til mellomstore opplag |
| Registreringssystem | Avansert kontroll på enhetsnivå | Servodrevet, stabil registrering | Standard registrering |
| Trenger operatørferdigheter | Middels til avansert | Middels | Inngangsnivå |
| Tjenesteintensitet | Høyere | Moderat | Lavere |
Hastighet er bare én kolonne i denne tabellen, og det er den kjøpere ser på først. De andre radene forklarer hvorfor to presser med like hastigheter kan oppføre seg svært forskjellig på et ekte produksjonsgulv.
maksimal hastighet.Nominell hastighet beskriver hva en presse kan gjøre i en kort periode under ideelle forhold. Effektiv produksjon beskriver hva den leverer over en måned med reelle bestillinger. Gapet mellom de to er der mange kjøpsbeslutninger går galt.
En vanlig antakelse er at å løpe raskere bruker uforholdsmessig mer energi for hver meter som skrives ut. Publiserte prøvedata fra utstyrstesting forteller en mer nyansert historie. I en rapportert sammenligning brukte en presse som trakk omtrent 100 kilowatt ved 400 m/min bare litt mer kraft enn den samme pressen med 200 m/min, som trakk rundt 98 kilowatt. Fordi timeproduksjonen er mye høyere ved høyere hastighet, faller energien som brukes per kvadratmeter betydelig. Faste overheads som belysning, klimakontroll og standby-systemer er spredt over langt flere meter.
Tre faktorer avgjør vanligvis om en presse kan holde sin nominelle hastighet på en reell ordre.
En presse som sjelden når sin nominelle hastighet på grunn av tørke- eller overgangsgrenser, er faktisk en tregere presse til en høyere pris. Å gjennomgå disse begrensningene før kjøp er mer nyttig enn å sammenligne overskriftstall.
Utskriftskvaliteten avhenger av hvor konsekvent hver fargestasjon lander på samme sted. Registernøyaktighet formes av drivarkitekturen og av hvor godt nettspenningen er kontrollert fra avvikling til tilbakespoling.
Tradisjonelle akseldrevne layouter kobler utskriftsenheter gjennom mekaniske aksler, gir og koblinger. De er robuste og godt forstått, men tilbakeslag og girtoleranser akkumuleres, så registeravdrift kan snike seg inn under lange løp. Elektroniske linjeakselarkitekturer erstatter mye av den mekaniske koblingen med servomotorer som driver hver enhet og synkroniserer dem elektronisk. Synkronisering kan holdes til svært stramme toleranser, noe som betyr mest for fin grafikk og liten type.
En presse som holder register ved starten av en kjøring, men som driver ved slutten, sløser med film og arbeid, uavhengig av hastighetsvurderingen.
Filmer i tjuemikronområdet er spesielt følsomme for spenning. Ved høy hastighet forsterkes små svingninger, og filmen kan strekke seg, rynke eller forskyve seg sideveis. Tabellen nedenfor oppsummerer hvordan underlagets følsomhet tilordnes kontrollnivået en presse skal gi.
| Substrat | Spenningsfølsomhet | Anbefalt kontrollnivå |
|---|---|---|
| Tynn polyetylenfilm | Høy | Closed-loop, multi-sone spenning |
| Biaksialt orientert polypropylenfilm | Middels til høy | Automatisk danserkontroll |
| Polyester film | Middels | Automatisk spenningskontroll |
| Papir og tyngre underlag | Lav til middels | Standard spenningskontroll |
Enklere systemer er perfekt egnet for tykkere, dimensjonsstabile underlag. Feilen er å betale for sofistikerte spenningssoner du aldri vil bruke, eller den omvendte feilen med å kjøpe et grunnleggende system for filmer som krever presisjon.
Kjøpesummen er synlig på tilbudet. Totale eierkostnader er spredt over pressens levetid og inkluderer arbeidskraft, avfall, byttetid, energi, reservedeler og serviceintervaller. Kjøpere som kun fokuserer på det første tallet oppdager ofte de reelle kostnadene år senere.
| Funksjon | Topplag | Midtlag | Inngangsnivå |
|---|---|---|---|
| Automatisk skjøting | Inkludert | Inkludert | Inkludert |
| Registreringssystem | Avansert enhetsnivå | Servobasert | Standard |
| Spenningskontroll | Helautomatisk presisjon | Automatisk | Standard |
| Trenger operatørferdigheter | Middels til avansert | Middels | Inngangsnivå |
| Vedlikeholdskostnad | Høyere | Moderat | Lavere |
Midtlaget er det vanligste valget på markedet, og det er ikke en tilfeldighet. Ved rundt 350 m/min dekker den det store flertallet av kommersielle emballasjebestillinger, der de fleste jobber er lange nok til å dra nytte av god hastighet, men ikke lange nok til å holde en topp-lagspresse fullastet. Servodrevet registrering gir stabil utskriftskvalitet på tvers av et bredt spekter av substrater, og balansen mellom pris og produksjon er vanskelig å slå for en butikk som har en variert, men hovedsakelig middels volum ordrebok.
En presse med lavere hastighet er ikke en presse av lavere kvalitet. Inngangstrinnet er designet rundt lavere vedlikeholdskostnader, enklere betjening og deler som er rimelige og raske å bytte. For et anlegg som går inn i dyptrykk, eller et som håndterer hyppige korte kjøringer på tvers av mange jobbtyper, kan en tilgjengelig maskin som når produksjonen raskt betale tilbake raskere enn en raskere maskin som venter på arbeid.
Det mest nyttige valgspørsmålet er ikke hvor fort en presse kan kjøre, men hva slags arbeid du vil at den skal kjøre. Tabellen nedenfor kartlegger vanlige produksjonsprofiler til det nivået som passer dem best.
| Produksjonsprofil | Best passende nivå | Hovedårsaken |
|---|---|---|
| Lange opplag for mat eller husholdningsemballasje | Topplag | Maksimal effekt reduserer kostnaden per meter |
| Middels to large orders with mixed substrates | Midtlag | Beste balanse mellom hastighet og stabilitet |
| Hyppige korte løp og bytter | Inngangsnivå | Raskere oppsett og raskere avkastning på investeringen |
| Fin grafikk som krever tett register | Topplag | Avansert registrering beskytter konsistens |
| Stramt budsjett under tidlig opptrapping | Inngangsnivå | Lavere entry cost and simpler upkeep |
Å svare ærlig på disse fem spørsmålene begrenser vanligvis valget til ett nivå. Hvis svarene peker i ulike retninger, er misforholdet nyttig informasjon i seg selv, fordi det viser hvilken evne som fortjener prioritet. Se gjennom de fullstendige spesifikasjonene for hver rotasjonstrykkmaskin før du fullfører en shortlist, og be leverandørene om å modellere din faktiske ordrebok mot hver konfigurasjon.
De fleste angrer i pressekjøp spores tilbake til en håndfull unngåelige feil.
Å unngå disse feilene krever ikke en dyrere maskin. Det krever et klarere bilde av arbeidet pressen faktisk skal gjøre.
Forskjellen handler mindre om topptallet og mer om hva slags arbeid hver presse passer. Den raskere pressen er designet for å spre faste kostnader over svært lange opplag, mens den langsommere pressen passer butikker som bytter jobb ofte. En 450 m/min presse gir kun fordelen når bestillingene er lange nok til å holde den i gang nær den nominelle hastigheten.
Det kan være, forutsatt at jobbprofilen passer. Matemballasje involverer ofte høykvalitets grafikk og barrierefilmer, så de avgjørende faktorene er registreringskonsistens og spenningskontroll på de spesifikke underlagene som brukes. For mindre matemballasjeserier med standardfilmer kan en inngangspresse fungere godt. For svært lange serier på krevende filmer, er et høyere nivå vanligvis den beste passformen.
Se først på grafikken. Hvis designene dine inkluderer fine detaljer, små typer, fine halvtoner eller flere overlappende farger som må justeres tett, betaler det avanserte registreringssystemet seg selv gjennom færre avslag. Hvis grafikken din er dristig og tilgivende, leverer servosystemet på mellomnivået vanligvis mer enn nok presisjon til en lavere totalkostnad.
Ikke nødvendigvis. En dyrere presse reduserer kostnaden per meter bare hvis den kjører med høy effektiv hastighet, sløser med lite film og trenger begrenset overgangstid på bestillingsmiksen. Hvis den ekstra kapasiteten er inaktiv, kan kostnaden per meter være høyere enn for en rimeligere maskin som matcher arbeidet bedre.
Kontakt oss
Anbefalte produkter
Slår hender sammen med Huitong
Tilpass din fleksible pakkeutstyrsløsning
Spør nå
Produkter
kontakt oss

Tlf.: +86-0510-86328508
+86-0510-86324508
Mobb: +86-13914908980
E-post: [email protected]
Legge Til: nr. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu-provinsen, Kina