En snackprodusent vi vil kalle anleggslederen i dette eksemplet kjøpte en trykkpresse fra en leverandør og en laminator fra en annen, hver valgt for en god pris og et sterkt spesifikasjonsark. I løpet av den første måneden mistet linjen en stor andel av produksjonen. Den trykte filmen kom med en liten registreringsdrift, lamineringsmaskinens banebredde stemte ikke med pressen, og spenningsinnstillingene på hver maskin trakk filmen i motsatte retninger. Hver rull som forlot trykkstadiet trengte manuell korrigering før den kunne limes, og mye av den endte opp som skrap.
Lærdommen er vanlig i emballasjeindustrien. En pose er resultatet av en kjede av prosesser, og hver maskin setter grenser for maskinene som følger den. Alle som vurderer fleksibelt pakkemaskineri bør se på hele rekkefølgen av utstyr, ikke bare prisen på en enkelt enhet.
En fleksibel pakkelinje er bare så nøyaktig som dens svakeste spenningssone, dens minst konsistente utskriftsregistrering og den dårligste forseglingen.
Fleksibelt emballasjemaskineri refererer til gruppen av maskiner som konverterer tynne, bøyelige underlag til ferdige poser, poser og poser. De vanligste basisfilmene er BOPP, PET, polyetylen, nylon og aluminiumsfolie, ofte kombinert i flerlagsstrukturer for å balansere styrke, barrierebeskyttelse, varmeforseglbarhet og utseende. Disse posene serverer kjæledyrmat, kaffe, snacks, meieriprodukter, legemidler, personlig pleie og husholdningsartikler.
Kjøpere deler vanligvis utstyret inn i to kategorier. Enkeltmaskiner utfører én operasjon, for eksempel utskrift eller skjæring. En komplett produksjonslinje forbinder flere maskiner gjennom en felles nettbane, delt kontrolllogikk og matchede spenningssoner. Enkeltmaskiner passer til anlegg som allerede eier kompatibelt utstyr eller som ønsker å oppgradere én flaskehals. En komplett linje passer til nye fabrikker og anlegg som ønsker forutsigbar produksjon fra råfilm til ferdig pose.
| Maskin | Hovedjobb | Typiske filmer | Nøkkelkvalitetssjekk |
|---|---|---|---|
| Rotasjonstrykkmaskin | Bruker grafikk i flere farger | BOPP, PET, nylon | Registreringsnøyaktighet |
| Lamineringsmaskin | Fester to eller flere filmlag | PET, PE, aluminiumsfolie | Bond styrke |
| Belegg maskin | Legger til barriere eller funksjonelle lag | PET, BOPP, papir | Beleggets vekt jevnhet |
| Klippemaskin | Kutter brede ruller i smale hjul | Alle trykte og laminerte filmer | Kantretthet |
| Print inspeksjonsmaskin | Oppdager trykk- og overflatefeil | Trykte filmer | Defektdeteksjonsrate |
| Maskin for å lage veske | Danner poser og forsegler kanter | Laminerte strukturer | Tetningsstyrke og sømintegritet |
En hel linje følger en logisk sekvens. Hvert stadium forbereder filmen for den neste, så en feil på et tidspunkt vokser vanligvis etter hvert som nettet beveger seg fremover. Diagrammet nedenfor viser den typiske flyten.
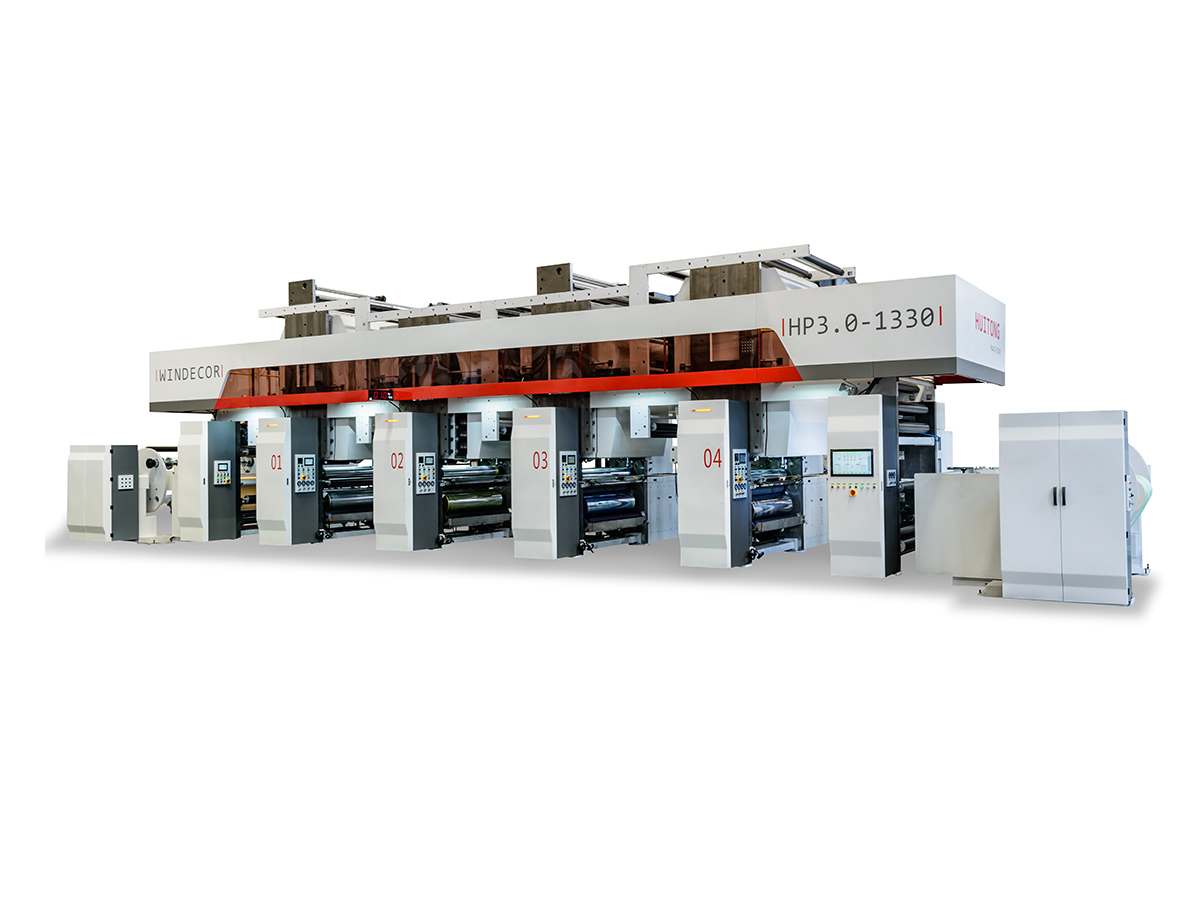
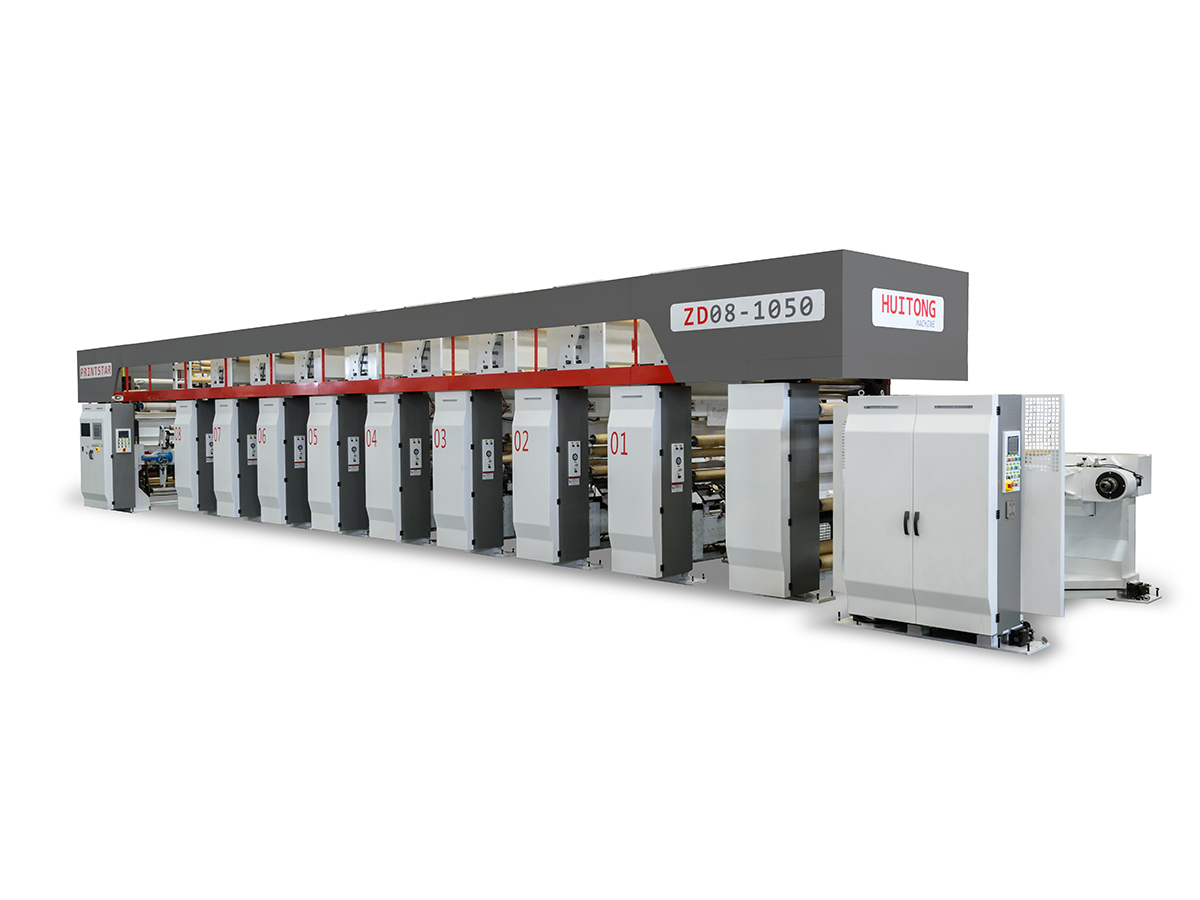
Rotasjonstrykk overfører blekk fra graverte sylindre til filmoverflaten. Den passer til lange løp og fine detaljer, og den kan nå linjehastigheter på omtrent 150 til 300 meter per minutt på godt vedlikeholdte maskiner. Nøkkelvariablene er sylindertilstand, blekkviskositet, tørketemperatur og registrering mellom farger. Planter som sammenligner en rotasjonstrykkmaskin bør spørre hvordan pressen håndterer filmstrekk og hvor raskt den skifter farger under korte løp. For en dypere titt på presstyper, se vår veiledning for å velge riktig dyptrykkspresse for ditt anlegg.
Laminering binder trykte filmer til andre lag, vanligvis PET, polyetylen eller aluminiumsfolie, for å skape barrieren og styrken en pose trenger. Løsemiddelbasert tørrlaminering er fortsatt vanlig, mens løsemiddelfrie systemer vinner terreng fordi de senker gjenværende løsemiddelnivåer og reduserer energibruken ved tørking. En pålitelig lamineringsmaskin bør holde limvekten innenfor et stramt område og holde konsekvent nipptrykk over hele banens bredde.
Coating legger til et funksjonelt lag som blokkerer oksygen, fuktighet eller aromatap. Produkter som tørr mat, legemidler og visse meieriprodukter trenger ofte denne ekstra beskyttelsen. Malingsvekt, tørkeprofil og overflatebehandling bestemmer barriereytelsen, så malingsstasjonen bør tilpasses laminatstrukturen som følger den.
Brede produksjonsruller kuttes til smalere spoler som passer til posefremstillingsutstyret. Splittekvaliteten avhenger av bladets tilstand, banespenning og viklingsjustering. Løse kanter, teleskopiske ruller og ujevn spenning forårsaker rynker og forseglingsfeil senere, så slisse er et kvalitetskontrollpunkt, ikke bare en kutteoperasjon.
Inspeksjonskameraer skanner filmen for registreringsfeil, fargeskift, flekker, riper og hull. Tidlig oppdagelse forhindrer defekt materiale fra å nå posefremstillingsstadiet, hvor en feil kan kaste bort en ferdig rull. Mange anlegg setter inspeksjonsterskler basert på kundetoleranse og bruker de registrerte dataene til å spore defekter tilbake til bestemte presse- eller lamineringsinnstillinger.
Posemaskinen konverterer den ferdige spolen til stående poser, tresidige forseglingsposer, senterforseglede poser eller kileformater. Varmforseglingstemperatur, oppholdstid og trykk må samsvare med tetningsmiddellaget på filmen. Sømstyrke og forseglingskonsistens er de siste kontrollene før posen fylles.
Stadiene henger tett sammen. En trykkfeil kan se mindre ut på pressen, men blir synlig som en registreringsfeil på posestadiet. Av denne grunn ber mange kjøpere om en komplett linje fra ett planleggingsteam, med delte spesifikasjoner for banebredde, strekksoner og kontrollsystemer.
Valg av maskiner starter med produktet og markedet, ikke katalogen. Fem faktorer former de fleste beslutninger, og de bør defineres før noe utstyr sammenlignes.
Hastighet er bare nyttig når linjen kan holde kvalitet ved den hastigheten. En langsommere line med stabil spenning produserer ofte flere salgbare poser per skift enn en raskere line som kjører med hyppige stopp.
Ettersalgsstøtte fortjener også oppmerksomhet, spesielt for anlegg som importerer utstyr. Kjøpere bør sjekke tilgjengeligheten av reservedeler, fjernfeilsøking, operatøropplæring og leverandørens responstid for tekniske problemer. En stabil reservedelsliste og en dokumentert vedlikeholdsplan kan spare uker med nedetid i løpet av linjens levetid.
De fleste problemene på en fleksibel emballasjelinje kan spores til et lite sett med årsaker. Å forstå koblingene mellom symptomer og kilder hjelper ledere med å unngå gjentatte tap.
Feilregistrering vises når utskrevne bilder beveger seg i forhold til tiltenkt posisjon. De vanlige årsakene er ujevn filmstrekk, ustabil spenning mellom utskriftsenheter og inkonsekvent sylindermontering. Forbedring av spenningskontroll og kontroll av sylinderjustering ved hver oppstart løser vanligvis problemet.
Bobler og svake bindinger skyldes vanligvis forurensning, feil limvekt eller utilstrekkelig herding. Støv på filmen, ujevnt nipptrykk og utilstrekkelig tørketid er hyppige bidragsytere. Regelmessige kontroller av limblandingsforhold og rullerenhet reduserer disse defektene betydelig.
Lekke sømmer er ofte forårsaket av forseglingstemperaturer som er for lave, oppholdstider som er for korte eller forurensede tetningskjever. Forurensning fra produktrester eller filmglidningsmidler kan også forhindre en sterk forsegling. Å kjøre tetningsstyrketester ved starten av hvert skift hjelper til med å fange opp problemer tidlig.
Rynker spres over hele linjen når spenningssonene ikke er balansert. En enkelt dårlig justert avruller eller en slitt rulle kan forstyrre banen i flere meter nedstrøms. Konsekvente spenningsinnstillinger, dokumentert for hver materialtype, forhindrer denne kaskaden av defekter.
Ulike sluttmarkeder stiller ulike krav til en linje. Den samme seks-trinns sekvensen gjelder, men vekten på barriereytelse, utskriftskvalitet og forsegling endres med produktet.
I hvert tilfelle gjenspeiler linjedesignet filmstrukturen og den endelige posen. Anlegg som produserer flere produktfamilier velger ofte modulært utstyr som kan bytte mellom strukturer med begrenset nedetid.
Budsjettplanlegging bør dekke mer enn kjøpesummen. Installasjon, opplæring, verktøy, reservedeler og kostnadene for bortkastet film under idriftsettelse påvirker alle de reelle eierkostnadene. En linje som koster mindre i forkant kan koste mer over fem år hvis den produserer mer skrap eller trenger hyppige reparasjoner.
| Kostnadsdriver | Hva skal vurderes | Innvirkning på budsjett |
|---|---|---|
| Maskin specification | Hastighet, bredde og automatiseringsnivå | Høy |
| Installasjon og igangkjøring | Fundamenter, verktøy og testkjøringer | Middels |
| Forbruksvarer | Blekk, lim, løsemiddel og filmer | Høy |
| Vedlikehold og reservedeler | Servicekontrakter og deltid | Middels |
| Operatøropplæring | Oppsett, omstilling og feilsøkingsferdigheter | Lav til middels |
En praktisk planleggingstilnærming er å definere målproduktmiksen først, og deretter bygge linjen rundt det mest krevende produktet. Dette unngår å betale for kapasitet anlegget aldri vil bruke, samtidig som det sikres at den vanskeligste strukturen fortsatt kan fungere pålitelig.
En fleksibel emballasjeproduksjonslinje er en sekvens av maskiner som konverterer plast- eller foliefilmer til ferdige poser. Det inkluderer vanligvis utstyr for utskrift, laminering, belegg, slitsing, inspeksjon og posefremstilling koblet sammen med en felles bane og kontrollsystem.
Mesteparten av poseproduksjonen starter med en rotogravuremaskin, etterfulgt av en lamineringsmaskin og, ved behov, en belegningsmaskin. Den laminerte filmen spaltes deretter i spoler, inspiseres for defekter og omdannes til poser av en posemaskin.
En tørrlamineringsmaskin bruker løsemiddelbaserte lim som må fordampes i en tørketunnel. En løsemiddelfri laminator bruker lim uten løsemiddel, noe som reduserer gjenværende løsemiddel i den ferdige filmen og reduserer energien som trengs for tørking.
Kostnadene varierer mye med maskinbredde, hastighet, automatisering og antall trinn inkludert. Kjøpere bør sammenligne totale eierkostnader, inkludert installasjon, opplæring, forbruksvarer og reservedeler, i stedet for kun å stole på utstyrsprisen.
Ja. Maskiner kan justeres for spesifikke filmstrukturer, banebredder, spenningsområder og tetningsprofiler. Produsenter ber vanligvis om prøvefilmer og målposespesifikasjoner under planleggingsstadiet for å bekrefte konfigurasjonen før produksjon.
Kjøpere bør se etter installasjonsstøtte, operatøropplæring, ekstern feilsøking, en oversiktlig reservedelsliste og definerte responstider. Dokumentasjon på kjøpers språk og en vedlikeholdsplan er også viktig for langsiktig pålitelighet.
En fleksibel pakkelinje er et tilkoblet system. Utskrift, laminering, belegg, slitsing, inspeksjon og pose gjør hver form til kvaliteten på neste trinn, slik at de beste resultatene kommer fra å planlegge hele prosessen sammen. Begynn med filmstrukturen, utdatamål og poseformater, og velg deretter maskiner som deler kompatible spesifikasjoner og støtte.
Anlegg som planlegger et nytt anlegg eller oppgraderer et eksisterende kan gjennomgå hele spekteret av fleksibelt pakkemaskineri alternativer og sammenligne konfigurasjoner som matcher deres produktmiks. Enten behovet er en enkelt oppgradering eller en komplett fleksibel emballasjeproduksjonslinje, er en klar spesifikasjon det beste utgangspunktet for et nøyaktig forslag.
Kontakt oss
Anbefalte produkter
Slår hender sammen med Huitong
Tilpass din fleksible pakkeutstyrsløsning
Spør nå
Produkter
kontakt oss

Tlf.: +86-0510-86328508
+86-0510-86324508
Mobb: +86-13914908980
E-post: [email protected]
Legge Til: nr. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu-provinsen, Kina